

自工程完結とは?
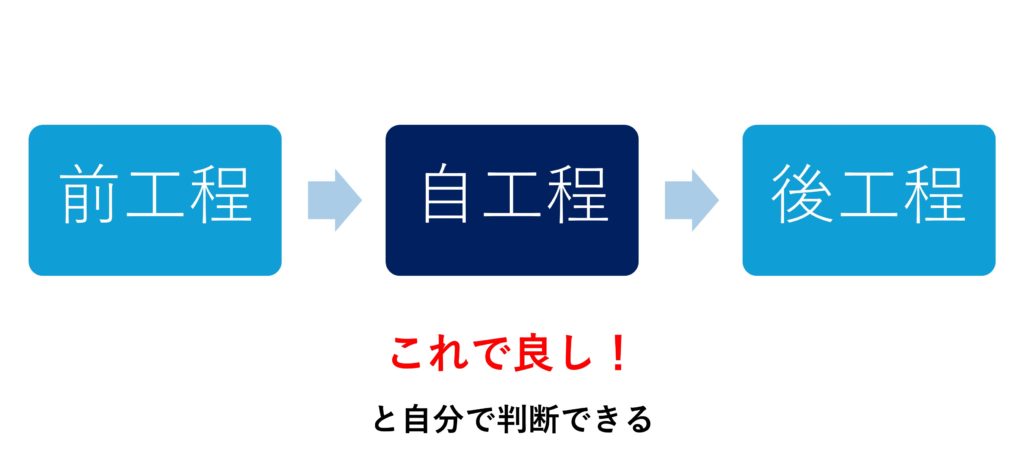
自工程完結とは、自分が担当する工程で品質を作り込み、不良を次の工程に渡さないという仕事の進め方です。読み方は「じこうていかんけつ」。トヨタ自動車が製造現場で確立し、2007年からは事務・技術部門にも広げました。
考え方の要は一点だけです。検査で不良を見つけて取り除くのではなく、そもそも不良を作らないようにする。そのために、一つひとつの作業について「どうなっていれば良しなのか」を作業の前に決めておきます。
自工程完結は次の4つで成り立っています。
- 自分で管理する
「この作業はこれで良し」と自分で判断できることです。各作業者は自分の仕事に責任を持ち、自分で管理します。品質や効率を上げるために、自分の仕事を評価して改善策を考えます。
- 目標と手順を明確にする
各作業には明確な目標があり、それに向けた手順が決まっています。作業者は何を達成すべきかを理解でき、進捗状況も把握しやすくなります。
- 必要なものを用意する
作業に必要な情報や道具、スキルが十分に用意されています。用意されているから、作業者は効率よく作業を進められます。
- 問題が起きたらすぐに対処する
問題が発生したら作業者はすぐに対処し、解決策を考えます。品質の低下や問題の広がりを防ぐためです。
ここで一つ、誤解されやすい点を先に書いておきます。自工程完結は「自分の仕事に責任を持て」という心構えの話ではありません。目的・手順・判断基準・良品条件の4つを、作業を始める前に決めておくという準備の話です。この4つが空欄のまま「自分で良し悪しを判断しろ」と言われても、現場は判断できません。判断できないから上司に聞き返すか、迷ったまま次の工程に流すことになります。手戻りが減らない原因は当事者意識ではなく、決めていないことのほうにあります。
自工程完結は、トヨタが製造現場で直面した問題に対処するために生まれました。品質問題の責任を明確にし、各工程での品質管理を徹底する。それによって生産性の向上と品質の確保を実現することが目的です。トヨタ生産方式の基礎をなす考え方であり、製造業界全体に影響を与えています。
自工程完結の読み方と英語表記
読み方は「じこうていかんけつ」です。社内では頭文字を取って「JKK」と略されることもあります。
英語では「Own Process Completion」、または「Built-in Quality with Ownership」と表記されます。後者は「自分の持ち場として引き受けたうえで品質を作り込む」という意味合いを前に出した言い方です。日本語の「完結」だけでは伝わりにくい部分を、英語では「ownership」という語で補っています。
自工程保証・後工程はお客様との違い
似た言葉が3つあります。混同されやすいので整理しておきます。
- 自工程保証……自分の工程で品質を保証し、不良を後工程に流さないという製造現場の考え方です。自工程完結とほぼ同じ内容を指します。「保証」という語のとおり、品質の担保に軸足があります
- 後工程はお客様……次の工程を自分の顧客とみなす標語です。誰のために品質を作り込むのかを示した言葉で、自工程完結の前提にあたります
- 自工程完結……上の2つを、事務・技術部門の仕事にまで広げたトヨタの用語です。判断の流れそのものを工程とみなす点が新しいところです
なお「次工程完結」という言い方を見かけることがあります。トヨタの用語は「自工程完結」です。自分の工程のなかで完結させるので「自」が正しく、次の工程に完結させてもらうわけではありません。
自工程完結の起源
自工程完結の起源は、トヨタ生産方式の基本理念にあります。豊田佐吉が発明した「糸が切れたら自動的に止まる織機」の考え方が、のちに「不良品を作らない」という強い信念につながりました。1960年代に品質問題へ直面したトヨタでは、当時副社長だった豊田英二氏が「品質は工程で作り込む」という考えを提唱します。これが自工程完結の基盤となりました。
1990年代には英国の工場で従業員のモラル低下が起こりました。作業の意義と重要性を伝えることで、質の良い製品作りに従事する取り組みが始まります。
堤工場では、水漏れ問題に対処するなかで自工程完結の考え方が確立されました。作業者が主体となって正しい作業手順を守り、問題が発生したら原因を探って改善する。そうやって工程を良くしていきます。この考え方は、お客様の満足度を第一に考え、質の高い製品を提供することに基づいています。
2000年代に入ると、自動車の高度化と市場でのリコール問題の増加が重なりました。スタッフ業務にも同じ考え方を適用する必要性が高まります。2007年、トヨタは「自工程完結」の考え方をスタッフ業務に展開しました。事務や技術の仕事でも品質向上に貢献する取り組みが行われるようになったのです。
自工程完結の事例 – 水漏れ問題
これは自工程完結がトヨタに定着するきっかけとなった事例です。1990年代半ば、トヨタ自動車の豊田市にある堤工場で深刻な品質問題が発生しました。完成車の最終検査で水漏れが頻繁に見つかっていたのです。しかし水漏れの原因が特定の工程にあるのかどうかが分からず、対策を講じるのが非常に困難な状況でした。
当時、堤工場の品質管理部長を務めていた佐々木眞一氏は、この水漏れ問題に立ち向かうため品質管理担当者と協議を重ねました。そして「自分たちの工程では絶対に水漏れを出さない」というチャレンジをすることにしました。
工程の洗い直し
この取り組みを進めるため、まず車の組立工程すべてを徹底的に洗い直しました。約800の工程、2000もの作業要素を一つひとつ分析し、水漏れリスクの調査を行ったのです。設計上の問題点、製造設備の不具合、作業要領のミスなど、あらゆる観点から原因を探り当てていきました。
原因の究明と改善
そして、設計要件(モノ)・生技要件(設備)・製造要件(人)の3つがすべて良好であれば、その工程では水漏れは発生しないという考え方に立ちました。この整理に基づいて対策を次々と実行に移します。設計図面の見直し、設備の改修、作業標準の徹底が行われました。それでも水漏れが発生する場合は、さらに原因を探り当てて抜本的な対策を重ねていきました。
ここで注目したいのは、原因を作業者の注意力に求めなかった点です。3要件のうち2つは設計と設備の話です。人にかかわる要件も「気をつける」ではなく、作業標準として書き出されています。水漏れが出るのは、この3つのどれかが決まっていないからだと考えました。
自工程完結の誕生
こうした地道な努力の末、ついに水漏れを完全に払拭できるワンランク上の工程が完成したのです。佐々木氏はこの仕組みを「自工程完結」と名付けました。各工程で作業者自らが品質を完全に作り込み、不具合品を次の工程に渡さないという理念です。
自工程完結では、作業者一人ひとりが主体となって品質向上に取り組みます。正しい作業を行えば必ず成果は出るはずだと信じ、作業標準の遵守やプロセスの改善提案など、現場主導のカイゼン活動が繰り広げられていきました。
かつてのトヨタ生産方式は、検査よりも「工程で品質を作り込む」ことを重視していました。自工程完結はその考え方をさらに徹底させた取り組みだと言えるでしょう。お客様に価値ある製品を提供するため、製造現場の作業者一人ひとりが主体的に品質向上に尽力する。そんな理念が貫かれています。
この水漏れ問題への対応は自工程完結の発祥を物語る出来事であり、トヨタ生産方式のさらなる進化を実現させた重要な転機となりました。なお佐々木氏はのちにトヨタ自動車の副社長を務め、この取り組みを『現場からオフィスまで、全社で展開する トヨタの自工程完結』(ダイヤモンド社)にまとめています。
カップラーメンを事例として考える。
先に登場した佐々木さんは、カップラーメン作りにも自工程完結が応用できるとしています。
カップラーメン作りの工程
- まずはお湯を沸かす工程です。この工程で重要なのは、お湯が確実に沸騰している状態を「グツグツ」という音で確認することです。音が聞こえれば沸騰しているサインなので、この工程は「良し」と判断できます。
- 次にカップのフタを開ける工程です。ここでは決められた線の位置までフタを開けることが求められます。線まで開けられていれば「良し」、開け方が適切でないと「不良」と判断します。
- 続いてカップの中に入っている袋を取り出す工程があります。袋が確実にカップから取り出せていれば、この工程は「良し」と見なせます。
- そして袋を破り、中の粉末スープなどをカップに入れる工程に移ります。袋の中身を適量カップに入れられていれば「良し」です。粉末スープの量は袋に正確に詰められているので、袋から出し切れば適量になります。
- これまでの工程がすべて「良し」であれば、次は沸騰したお湯をカップに注ぐ工程です。お湯の量もカップに線が付いているので、その線まで注げば「良し」となります。
- 最後にカップのフタを閉めて3分間待つ工程があります。フタが確実に閉まっていれば「良し」、3分後に完成です。
自工程完結によって誰でもカップラーメンが上手に作れる
このようにカップラーメン作りの一連の工程を見ると、各工程で作業者が「良し」か「不良」かを判断し、不良品を次の工程に渡さないという自工程完結の考え方が貫かれていることが分かります。
さらに、各工程における「良し」の判断基準も明確に設定されています。だから検査をしなくても工程内での品質保証が可能になっています。お湯の量、スープの量、時間など、それぞれの工程で守るべき条件が決められており、それを満たすかどうかで品質が担保されるのです。
また、ひとつひとつの作業が細かく分解されて標準化されています。お湯を沸かす、フタを開ける、袋を取り出すというように、複雑な作業は基本的な動作に分割されています。そうすることで作業者に手順が明確に示され、ミスを防げます。
注目してほしいのは、この工程のどこにも「丁寧に作る」「気持ちを込める」といった言葉が出てこないことです。すべて「音が鳴っているか」「線まで届いているか」という、見れば分かる形になっています。自社の業務を自工程完結の形に落とすときも、ここが分かれ目になります。心がけで書かれた基準は人によって解釈が変わるので、基準として機能しません。
自工程完結の理念
自工程完結を実践するにあたって、根本理念である「品質は工程で作り込む」「検査の理念は検査しないこと」について理解しておきましょう。
品質は工程で作り込む
この言葉は、トヨタが長年にわたって追求してきた品質への考え方の根幹を成すものです。製品の品質は最終工程での検査に依存するのではありません。一つ一つの工程で徹底的に品質を作り込むことが重要である、という理念です。
ニンベンが付いた自働化
この考え方は創業期の自動織機事業に端を発しています。従来は糸が切れると人手で機械を止める必要がありました。豊田自動織機のG型は、縦糸が切れると自動停止し、横糸は自動供給される仕組みでした。「不良品を作らせない」というニンベンが付いた自働化の発想がここにあります。
この自動織機の自働化の考え方を自動車生産に展開したものが、のちのトヨタ生産方式(カンバン方式、ジャストインタイム等)となりました。
品質管理の二つの方法
品質管理には二つの方法があります。
- 1つ目の方法は、品質を検査に頼ることです。製品を製造した後で検査員が製品を検査し、不良品を判別して排除します。しかしこの方法は非効率的です。不良品を製造してしまった後で排除するため、そのぶんのコストがかかります。
- 2つ目の方法が、自工程完結の考え方です。製造工程の中で担当者自身が製品を製造しながら検査と判断を行い、不良品を作らないようにします。「一つひとつの工程で良品を作り、判断する」ことが重視されています。
自工程完結では、作業者自身が品質に責任を持ち、工程内で製品の良否を判断します。これにより不良品を次の工程に渡さず、早期に問題を発見して対処できます。自工程完結の利点は、不良品を未然に防ぐことで検査コストやロスを削減できる点にあります。
検査の理念は検査しないこと
この言葉は第5代社長の豊田英二氏が残した言葉です。品質を検査で保証するのではなく、工程で品質を作り込む。そうすれば検査自体が不要になる、ということを表しています。
1962年、トヨタは「品質は工程で造り込もう」というタイトルのパンフレットを全従業員に配布しました。一人一人が品質保証の主役となって品質作り込みに取り組むよう呼びかけたのです。
このようにトヨタは、創業の精神から脈々と受け継がれた「工程で品質を作り込む」という考え方を基に、自工程完結の取り組みを推進してきました。IoTやAI技術の発展により、この理念をさらに高いレベルで実現できると期待されています。
良品条件とは?判断基準との違い
自工程完結を自社で使おうとすると、必ずこの2語でつまずきます。先に整理しておきます。
良品条件とは、その作業が良品になるために、作業を始める前に揃っていなければならない条件のことです。道具、材料、情報、権限、そして能力が含まれます。
対して判断基準は、作業の結果を見て「良し」か「不良」かを決めるものさしです。良品条件は入口の話で、判断基準は出口の話だと考えると分かりやすくなります。
先ほどのカップラーメンで言えば、こう分かれます。
- 良品条件……沸騰させられるポット、規定量のお湯、3分を計れる時計
- 判断基準……グツグツと音が鳴っているか、線までお湯が入っているか
両方を書き出さないと自工程完結は回りません。判断基準だけを決めても、良品条件が揃っていなければ現場は「不良」と判断し続けるだけになります。手戻りの回数は変わりません。時計がないのに「3分待てているか」を判断させても意味がないのと同じです。
良品条件を決めるときは、次の3つを順に埋めてください。
- この作業を始める前に、何が揃っていれば必ず良品になるか
- 揃っていなかったとき、作業を止めてよいか
- 揃える責任は誰にあるか
実務でいちばん抜けやすいのが3つ目です。良品条件を揃える責任者を決めないまま導入すると、条件が揃っていないのは担当者の段取りが悪いからだ、という話にすり替わります。そうなると現場は条件が欠けていることを言い出せなくなり、黙って作業を進めます。不良は必ず後工程に流れます。
自工程完結のやり方
自工程完結を自社で実践するための具体的なステップは以下の通りです。
業務の棚卸し(作業の見える化)
まずは自分が担当するスタッフ業務の全体像を把握することが重要です。業務を構成する個々の作業工程(要素作業)を洗い出し、見える化することから始めます。
要素作業ごとの4項目(目的等)の明確化
各要素作業について、「目的・目標」「プロセス」「良品条件」「判断基準」の4項目を明確にしていきます。
1.目標の明確化
最初に、自分の仕事が何のためにあるのかを明確にします。上司からの指示や依頼がある場合は、その依頼の目的やゴールを理解することが大切です。そうすることで、自分の仕事が何を目指しているのかを把握できます。
手順の明確化
次に自分の仕事の手順を明確にします。どのようなプロセスで作業を進めるのかを把握すれば、仕事の進行がスムーズになります。重要なのは、作業の前にどのような手順を踏むかを整理して上司に確認することです。そうすれば、仕事が予想通りに進んでいるかを確認できます。
判断基準の明確化
仕事が正しく進んでいるかを判断するために、判断基準を設定します。「こうなったら次のステップに進む」という基準を明確にします。ただし判断が個人に依存しすぎないよう注意が必要です。上司やチームと共有された基準を持つことで、作業の品質を保てます。
良品条件の設定
仕事を成功させるために必要な条件を明確にします。これは仕事ごとに異なります。必要なツールやスキル、関わる人々などをリストアップし、成功のための条件を整理します。これによって仕事の品質を向上させられます。
スタッフ部門における自工程完結
トヨタ自動車は2007年から、ホワイトカラー業務にも自工程完結の考え方を展開し始めました。その背景には、ホワイトカラーの労働生産性向上への課題がありました。
意思決定の流れこそが工程
ホワイトカラー業務は、意思決定の過程が目に見えづらいことが大きな要因となっていました。意思決定はすべて各関係者の頭の中で行われています。その一連の意思決定の流れこそが、製造現場で言う「工程」に相当するものです。しかし、この意思決定プロセスが不明確なため、成果の良し悪しを客観的に評価することが難しくなっていました。
ホワイトカラー職場では基本的な業務の仕組み化や情報共有が不十分であり、無駄や手戻りが発生しがちな状況にありました。トヨタはこの課題を自工程完結の導入によって解決しようと考えました。
6項目を明確化
意思決定を工程と考えれば、自工程完結はそのままスタッフ部門にも応用できます。スタッフ業務における自工程完結を実現するには、以下の6つの要素を明確化することが不可欠です。
- 目的の明確化……なぜその業務を行うのかという理由と方向性
- 目標の明確化……目的達成のためのレベルと到達点
- アウトプットの明確化……目標を達成するための成果物
- 手順の明確化……アウトプットを生み出すための実施手順
- 判断基準の明確化……各手順の正常と異常を判断する基準
- 必要条件の明確化……正しい手順を実施するために必要な情報、道具、能力等
これらを明確化することで、スタッフ業務においても段取りを適切に行い、PDCAサイクルを確実に回せるようになります。
自工程完結ではこの段取りを徹底し、業務プロセスを見える化します。各タスクにおいて品質を高め、次のタスクへとバトンを渡していく取り組みが重要となります。これによってホワイトカラー業務の質が高まり、やり直しを防げるのです。
要するに自工程完結とは、意思決定の流れそのものを徹底的に見える化し、スタッフ業務の質を高める仕事術だと言えます。
自工程完結のデメリットと注意点
良いことばかりではありません。導入前に知っておくべき負担と副作用が3つあります。
デメリット1:決めるまでに時間と手間がかかる
最大のデメリットはここです。トヨタは堤工場で約800工程・2000の作業要素を洗い出しました。中小企業でも、一つの業務を要素作業に分けて4項目を書き出すには相応の時間がかかります。しかも、この作業をしている間は目に見える成果が出ません。
対処法は範囲を絞ることです。全部門で一斉に始めない。手戻りやクレームがいちばん多い業務を1つだけ選び、そこから始めてください。1つで効果が出れば、他部署は説得しなくても動きます。
デメリット2:今のやり方をそのまま固定してしまう
見落とされがちですが、これがいちばん怖い副作用です。現在の作業手順をそのまま良品条件と判断基準に書き写すと、今のやり方が「正解」として固定されます。本当は変えたほうがよい手順まで、標準として社内に定着してしまいます。
私たちは仕組み化を「自社独自の再現性のある仕事のやり方を作り上げる継続的な活動」と定義しています。ここで大事なのは順番です。可視化のあとに分析と改善を挟み、それから標準化する。改善を飛ばして標準化すると、平凡な仕事を全社に複製することになります。手順書を作る前に「この手順は本当に必要か」を一度問うてください。
デメリット3:基準が細かすぎると現場が動けなくなる
判断基準を作り込みすぎると、書いていない事態が起きたときに現場が止まります。基準に無いことは判断してはいけない、と受け取られるためです。
これを避けるには、判断基準に「迷ったときはどちらを優先するか」を1行入れておくことです。たとえば「納期と品質で迷ったら品質を優先し、その場で上長に報告する」と書いておきます。細かい条件を増やすよりも、優先順位を1つ決めるほうが現場は動けます。
自工程完結の導入時の注意点
自工程完結を導入する際には、以下の点に注意が必要です。
経営層のコミットメント
自工程完結は、業務プロセス全体の見直しを伴う大きな変革です。経営層がその意義と必要性を十分に理解し、強いリーダーシップを発揮することが不可欠です。経営トップ自らがビジョンを明確に示し、全社的な推進体制を構築する必要があります。
現場主導の活動推進
一方で、自工程完結は現場主導で進めることが肝心です。現場の作業実態を熟知した現場スタッフ自らが主体となり、自分の業務を見直して問題点を洗い出すことから始める必要があります。現場の創意工夫を大切にしながら、ボトムアップで活動を推進していくことが重要です。
部門横断的な展開
自工程完結は組織横断的な取り組みです。一部門だけでは限界があり、全社的な展開が必要となります。理解の促進と情報の共有化を図るため、集中的な啓発活動や研修、他部門の事例共有など、社内での十分な展開活動を行うことが大切です。
前後工程との連携
自工程完結は自部門の業務だけを対象とするものではありません。前後の工程との有機的な連携を図ることが肝心です。お互いの役割と責務を尊重しながら、全体最適の視点に立って前後工程とうまく調整を取ることが不可欠となります。
このように、経営層の強力な指導力と現場主導を両立させ、社内外の関係者の理解と連携を得ながら全社的に自工程完結を推進していく。それが導入の大きな鍵となります。
中小企業が自工程完結を取り入れる4ステップ
トヨタと同じ規模で始める必要はありません。社員数十人の会社でも、次の4ステップで一つの業務から始められます。
ステップ1:手戻りがいちばん多い業務を1つ選ぶ
やり直しや確認の往復がいちばん多い業務を選んでください。見積作成、受注処理、報告書の作成などが候補になります。効果が数字で見えるものを選ぶと、次の業務に進みやすくなります。
ステップ2:要素作業に分けて書き出す
選んだ業務を、10分から30分程度で終わる単位に割ります。カップラーメンの例と同じ粒度です。ここで初めて「誰も担当を決めていなかった作業」が見つかります。
ステップ3:手順を先に改善する
書き出した手順を見て、無くせる作業と順番を変えられる作業を探します。この工程を飛ばさないでください。デメリット2で書いたとおり、改善しないまま標準化すると今のやり方が固定されます。
ステップ4:4項目を書いて手順書にする
残った作業について、目的・手順・判断基準・良品条件の4項目を書きます。これがそのまま手順書になります。書式は凝らなくて構いません。チェックリスト1枚で足りる業務も多くあります。
私たちは業務の状態を4段階で見ています。1がその人しかできないブラックボックスの状態。2は可視化・文章化されている状態。3は目的やコツ、判断基準まで書かれていて引き継ぎ可能な状態。4は業務改善のための場が定期的に用意されている状態です。自工程完結が目指すのは3であり、そこで止めずに4まで進めると改善が続きます。
着地点はシンプルです。誰が担当しても一定の基準で成果が出る状態を作ること。それができれば、担当者の不在で業務が止まることも、社長が一件ずつ判断することもなくなります。
自工程完結についてよくある質問
自工程完結と自工程保証は違うものですか?
指している内容はほぼ同じです。どちらも自分の工程で品質を作り込み、不良を後工程に流さないという考え方を表します。「自工程保証」は製造現場で品質の担保を指して使われることが多く、「自工程完結」はトヨタの用語で、事務・技術部門の仕事にまで対象を広げている点が特徴です。
製造業以外でも使えますか?
使えます。トヨタ自身が2007年からスタッフ部門に展開しています。営業、経理、総務のような仕事では、意思決定の流れが工程にあたります。誰が何を決めたら次に進むのかを書き出すところから始めてください。
良品条件と判断基準はどう違いますか?
良品条件は作業を始める前に揃っているべきもので、判断基準は結果を見て良し悪しを決めるものさしです。良品条件が入口、判断基準が出口だと考えてください。両方を書かないと、現場は「不良」と判断し続けるだけで手戻りが減りません。
導入にどれくらいの期間がかかりますか?
業務の規模によります。1つの業務に絞れば、書き出しから手順書の完成まで数週間で形になります。全社に広げるとなると年単位です。期間を短くするより、範囲を狭くして早く効果を出すほうが定着します。
マニュアルを作れば自工程完結になりますか?
なりません。手順だけが書かれたマニュアルは、自工程完結の4項目のうち1つを満たしただけです。目的、判断基準、良品条件が抜けていると、書いていない事態が起きた瞬間に現場は止まります。手順書に「なぜこれをやるのか」と「迷ったときにどちらを取るか」が入っているかを確認してください。
「自分で判断しろ」と言われて現場が困っています。どうすればよいですか?
判断基準と良品条件が決まっていない状態で任せているサインです。責めるべきは現場ではありません。まず、その業務で実際に迷った場面を3つ書き出してもらってください。そのうえで「この場合はこちらを取る」という答えを会社として決め、文書に残します。判断基準は現場に考えさせるものではなく、会社が用意するものです。
まとめ
以上、トヨタの自工程完結についてご紹介してきました。要点をもう一度整理します。自工程完結とは、自分の工程で品質を作り込み、不良を次の工程に渡さない仕事の進め方です。実現するために必要なのは当事者意識ではありません。目的・手順・判断基準・良品条件を、作業の前に決めておくことです。
当サイト、仕組み経営では自工程完結という言葉を使っていないものの、基本的には同じ考え方で会社の仕組みや業務の標準化をご支援しております。本記事を読んで、自社の品質や業務基準を高めたいという方はぜひ以下から、仕組み化ガイドブックをダウンロードしてご覧ください。
